





カーボンファイバーの織り方向の変化が動作に与える影響
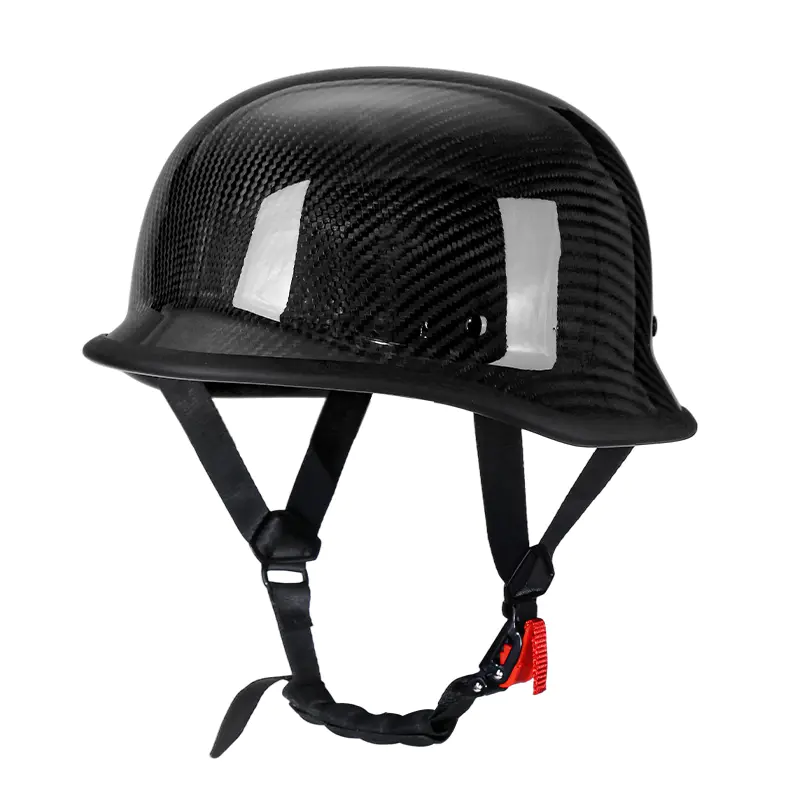
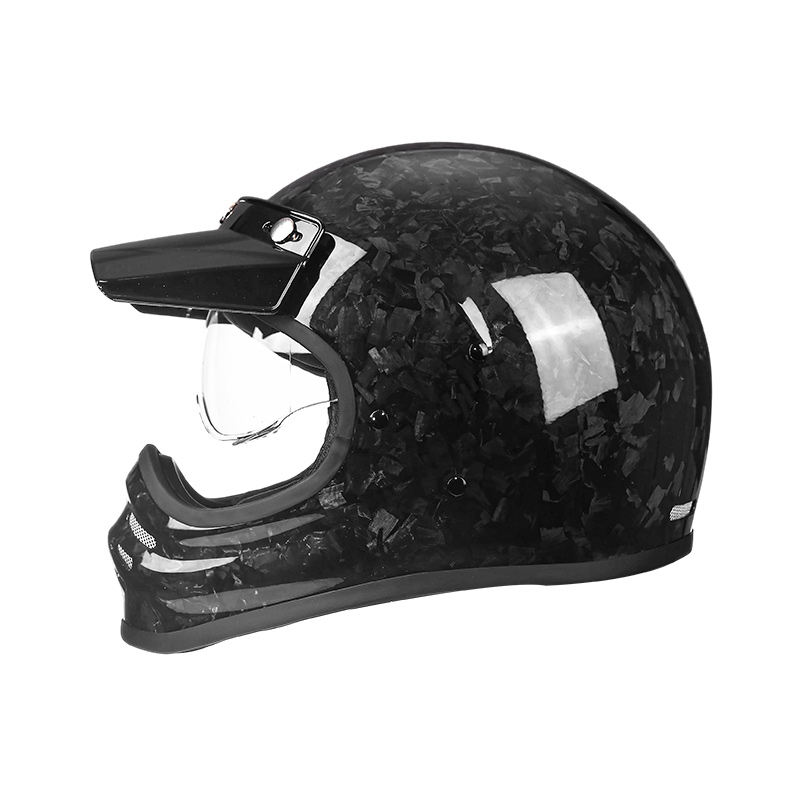
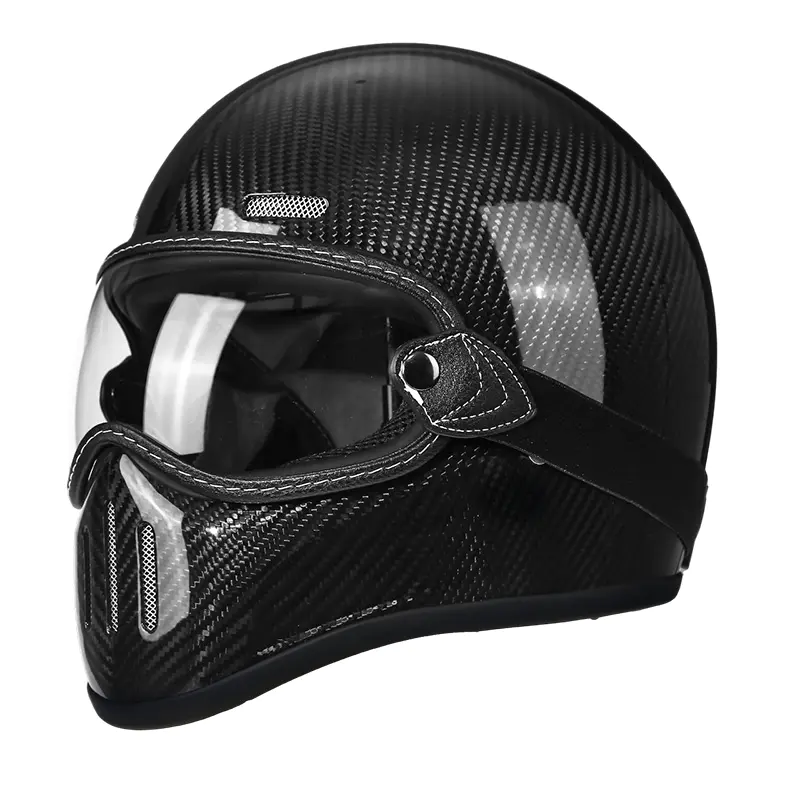
上海威覚工業株式会社 は、表面的なものではなく、構造工学的な決定としてカーボンレイアップに取り組んでいます。で カーボンファイバーヘルメット 、織りの方向 (0/90 度対 45 度のバイアス) によって、衝撃エネルギーがシェル全体にどのように伝わるかが決まります。 0/90 レイアップは直接圧縮に十分耐えるので、頭頂部全体で役立ちますが、45 度バイアス レイアップはせん断荷重をより適切に処理します。これは、衝撃が真っ直ぐよりも斜めに届くことが多いこめかみや顎の周囲でより重要です。真の多方向レイアップにはゾーンごとに異なる方向に生地シートを手作業で配置する必要があるため、シェル全体に単一の均一な織りを使用するメーカーは通常、衝撃の分散ではなく生産速度を最適化しています。
樹脂と繊維の比率は、購入者がほとんど尋ねることのないその他の変数です。樹脂が多すぎると強度は増すことなく重量が増加しますが、少なすぎると乾燥した部分が残り、負荷がかかるとひび割れが発生します。きちんと治った カーボンファイバーオートバイヘルメット 通常、シェルの繊維と樹脂の重量比は 60:40 であり、この数値は品質監査の際にサプライヤーに直接要求する価値があります。
- 0/90度ウィーブ: クラウンの直接衝撃に対して強い
- 45 度のバイアス織り: こめかみと顎のゾーンのせん断抵抗が向上
- 加圧下でのオートクレーブ硬化により、オープンモールド硬化と比較してエアポケットが減少します
ABS射出成形における肉厚制御
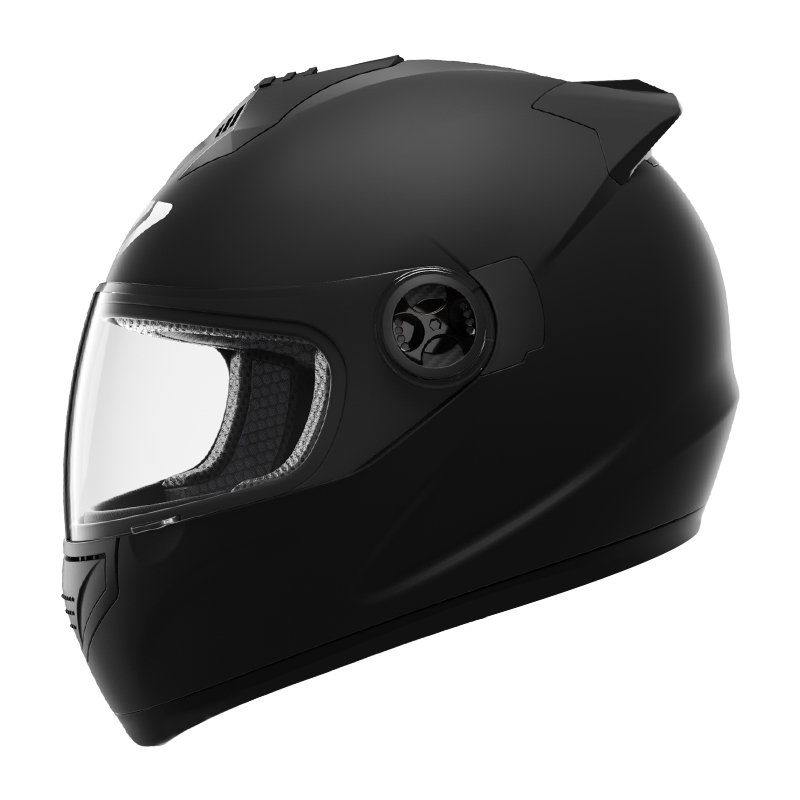
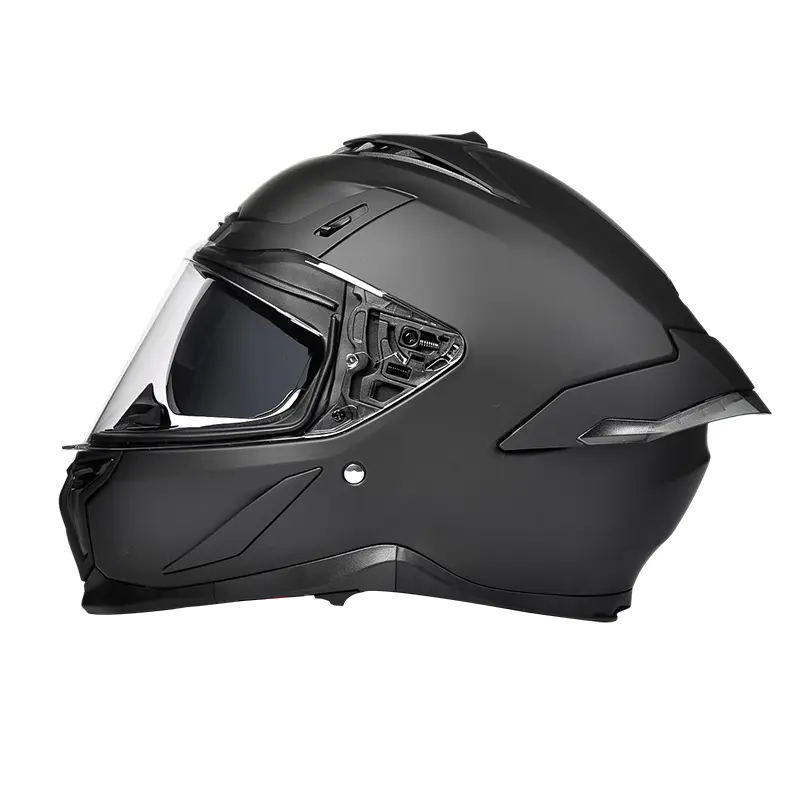
アン ABSオートバイヘルメット シェルが生きるか死ぬかは、原材料のグレードだけではなく、金型の一貫性によって決まります。射出成形では、シェル全体で均一な肉厚 (通常は 3 ~ 4 mm の範囲) を維持することが重要です。これは、周囲の素材よりも早く冷却されるゾーンではヒケと呼ばれる内部応力点が生じ、ライダーが外側から見えない領域での耐衝撃性が弱くなるためです。金型温度、射出圧力、冷却時間はすべて、バッチごとに厳しい公差内に収まる必要があります。そのため、安価な金型の操作では、たとえハイエンド メーカーと同じ ABS 樹脂グレードを使用した場合でも、一貫性のない結果が得られることがよくあります。
ABS ヘルメットのサプライヤーを評価するバイヤーは、樹脂のブランド名だけでなく、金型のキャビティ数とショットの一貫性テストについても質問する必要があります。同一の原材料から作られた 2 つのヘルメットは、射出プロセスがバッチごとにどの程度厳密に制御されるかによって性能が大きく異なる可能性があるためです。 Shanghai Weijue Industry Co.,Ltd はここに多額の投資を行っており、生産前のサンプリングのみに依存するのではなく、すべての生産バッチでシェルの厚さのスポット チェックを実行しています。
ロングライド時の重量分散と首の疲労
製品リストではヘルメットの総重量が最も注目されますが、2 時間を超えるライドではライダーの疲労にとって、頭の周りの重量配分の方が重要です。重量が前方に集中しているヘルメット(重いフェイスシールドや前方に通気口を備えたモデルによく見られる)は、総重量が同じでシェルの周りに質量が均等に分散されているヘルメットよりも首の前方への負担が大きくなります。これは、カーボンファイバー構造が ABS に比べて提供する実際的な利点の 1 つです。衝撃テストに合格するために必要な同じシェル厚さの場合、カーボンファイバーは通常 150 ~ 200 グラムの軽量化を実現します。その重量の節約は、単一のスペック数値よりも、高速道路での連続走行時の首の疲労の軽減に最も顕著に表れます。
体重差が実際に重要となるのはどこですか
- 風の抵抗によって首にトルクが加わる高速道路の速度が持続する場合
- 頭を頻繁に動かしてミラーや死角を確認しながらサーキット走行する
- 蓄積された疲労が反応時間に影響を与える複数時間のツーリングルート
シェル材質と注文量および価格ポジショニングのマッチング
カーボンファイバー ヘルメットのラインを在庫するか ABS ヘルメットのラインを在庫するかの決定は、通常、1 つの素材が普遍的に「優れている」ということではなく、生産の経済性をターゲットの小売層に適合させるかどうかによって決まります。カーボンレイアップは労働集約的であり、大量生産の射出成形のようにコストが削減されないため、ユニット数が少ないプレミアム製品ラインには合理的な傾向があります。対照的に、ABS 成形は、金型コストがより大きな生産に分散されるため、注文量が増加するにつれてコスト効率が高くなります。
| 因子 | カーボンファイバーオートバイヘルメット | ABSオートバイヘルメット |
|---|---|---|
| 製造方法 | ハンドレイアップ、オートクレーブ硬化 | 射出成形 |
| 大規模なコスト効率 | 量を増やすとゆっくりと改善します | ボリュームが大幅に向上します |
| 一般的な配置 | プレミアム、ユニット数が少ない | 中音域、大音量 |
注文構造は市場によって大きく異なるため、上海威居業有限公司ではカーボンファイバー ヘルメット ラインと ABS ヘルメット ラインの両方を並行して運営しているため、バイヤーは製品範囲間でサプライヤーを切り替えることなく、シェル素材を自分の価格帯に合わせることができます。